
 2026年09月21日
在工业自动化、环境水文监测、智能燃气表计以及户外安防终端的硬件开发中,电源系统的长效可靠性是决定设备平均无故障运行时间(MTBF)的关键要素。很多工厂客户在设备量产后常遇到终端掉线、数据丢失或系统意外复位等问题,深入分析后发现,往往是因为电芯在高低温恶劣环境下的电压失调、极化内阻剧增,或是模组封装无法抵御工业现场的持续震动与潮气侵蚀。
针对工厂型客户对高稳定性、平稳电压平台以及极低自放电率的刚性需求,采用 3.2V 磷酸铁锂体系的 14500圆柱形电池 凭其出色的电化学耐候性与结构适配性,正在成为工业硬件工程师进行电源设计时的首选方案。
本文将从硬件防错机制、极片电化学特性、Pack 模组微焊接工艺、SQE 供应商质量审计规范(SPC/CPK)以及能耗拟合模型等全新维度,为您提供一份系统的 14500圆柱形电池 工程选型与生产定制指南。
工业级硬件对电池的要求与消费电子有着本质区别。消费类设备侧重于追求短期的能量密度,而工业终端则对电芯的“全生命周期电压平稳度”与“机械结构抗性”有着苛刻的技术指标要求。
“14500”这一代号在国际 IEC 规范中代表直径 14.0mm、高度 50.0mm 的圆柱形封装结构。由于其几何尺寸与日常见到的 5 号干电池一致,因此在工业设计文档中通常被标记为工业级
在硬件产品的结构设计阶段,工程团队通常根据设备仓体的容积公差与功耗需求做出如下区分:
紧凑型微仪表:对于空间极其受限的便携式气体检测仪或穿戴式医疗探头,工程团队倾向于采用体积更小巧的
通用型工业终端:标准的 14500圆柱形电池 凭其适中的尺寸与电量容量,广泛部署于智能水表、无线压力变送器及车载追踪器中;
高功耗边缘节点:对于需要高频次大电流发射的工业网关,则通常选择体积更大的 18650 规格电芯。
工厂在流水线装配电池时,人工误操作将电池正负极反接是导致主板烧毁的常见隐患。优质的 14500圆柱形电池供应商 在设计电芯顶盖时,会引入明显的防呆物理结构(如突出的台阶式正极极帽),并配合模组端的反接保护二极管或微型保护电路,确保即使发生误装配也不会损坏主控板。
电池的电化学体系决定了其在恶劣工况下的衰减速度。在工业应用中,3.2V 磷酸铁锂(LiFePO4)体系表现出远高于 3.7V 三元锂(NCM)体系的稳定性。
3.2V 磷酸铁锂电芯的正极采用强共价键结合的 P-O 橄榄石晶体结构。这种固态化学结构在高温及高压下表现出极高的热稳定性:
分解温度:磷酸铁锂材料的热分解温度高达 500℃ 以上,在针刺、挤压或短路等极端测试中不会释放游离氧,从而避免了热失控引发的剧烈燃烧;
循环稳定性:晶格在锂离子脱嵌过程中体积变化极小,能够支持电池进行数千次深充深放而不会发生结构崩塌。
工业传感器常常需要在仓库中库存数月,或在设备休眠状态下工作数年。此时电芯的自放电率直接决定了设备的有效工作寿命。
通过在电解液中添加高纯度成膜添加剂,优质 14500圆柱形电池工厂 能够在负极表面生成均匀且致密的固态电解质界面膜(SEI 膜)。这种高质量的 SEI 膜能有效阻止电解液与活性物质的副反应,将常温下的月自放电率降低至 1.2% 以下,保证设备在长期休眠后仍具备足够的能量启动系统。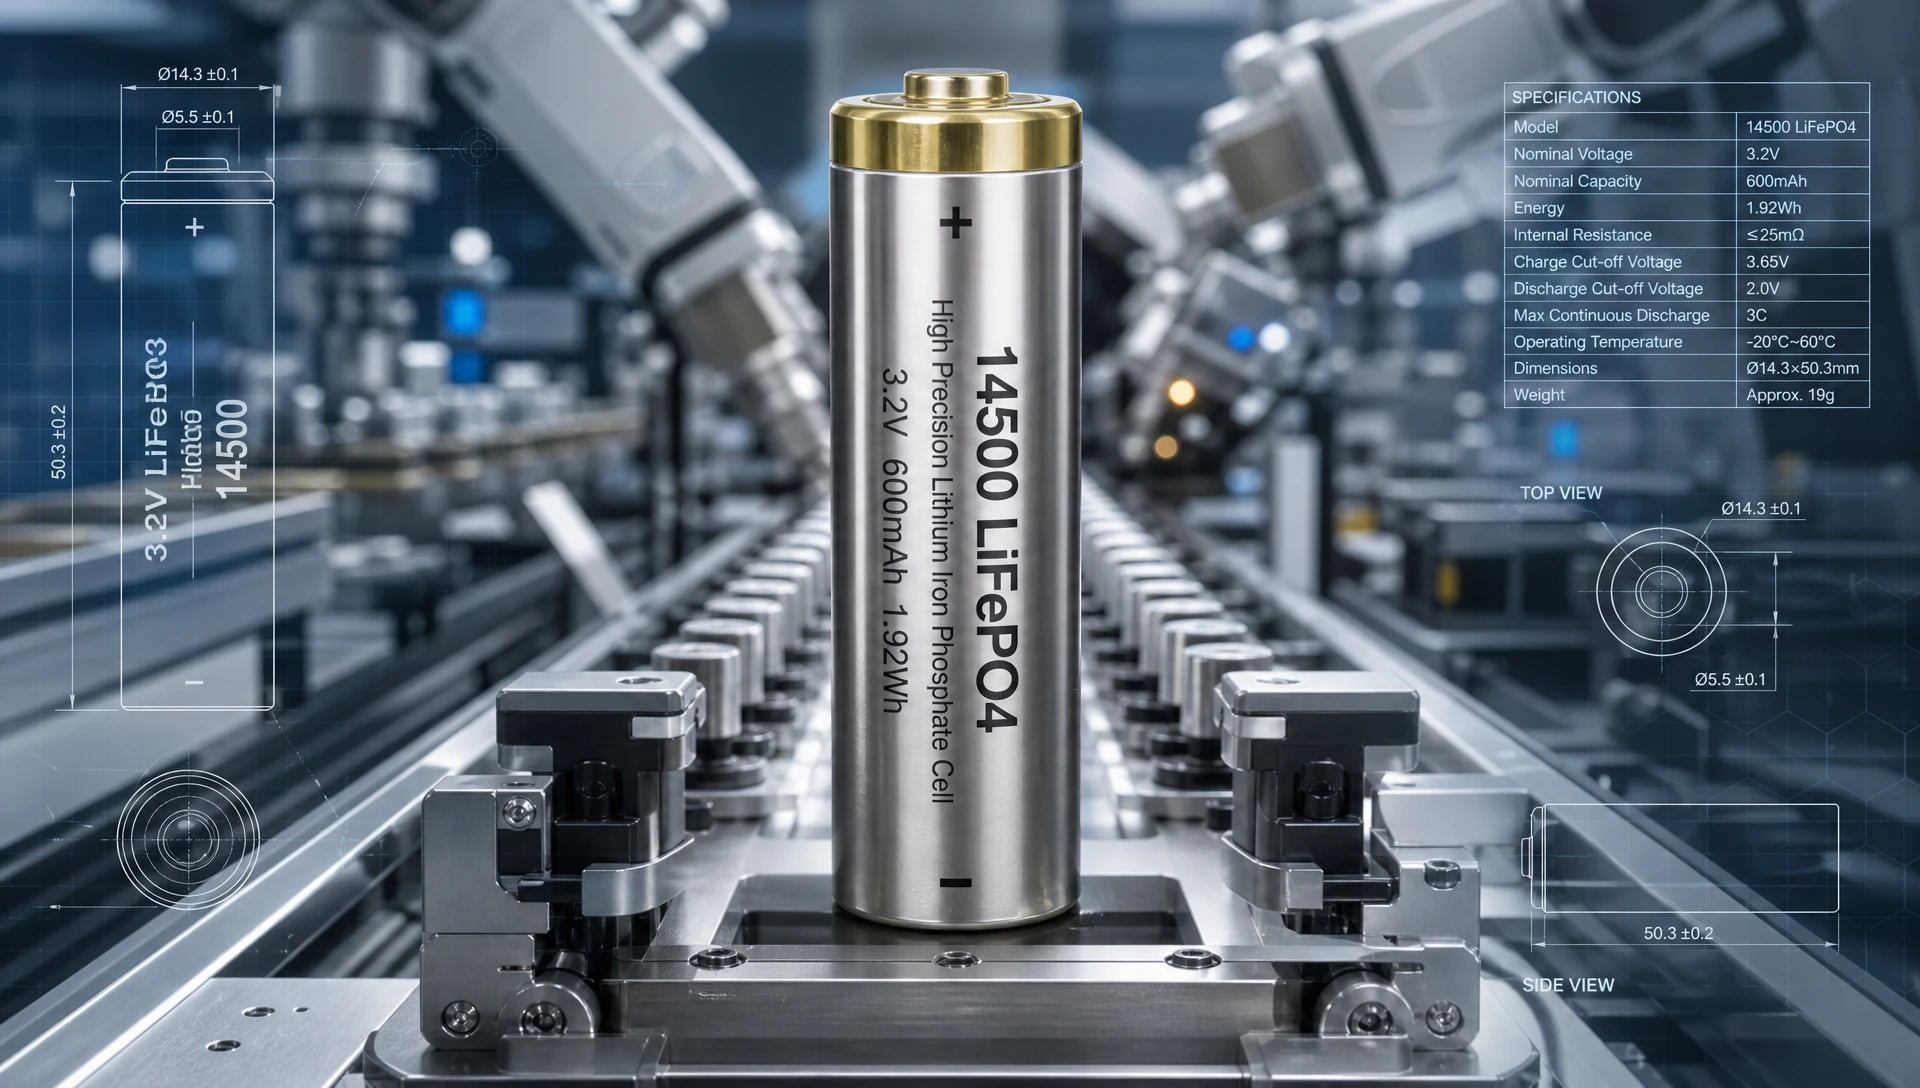
对于 B2B 工厂型客户,将裸电芯组装为符合工业现场要求的定制 Pack 电池包,需要经过精密的焊接与密封处理。
传统的手工烙铁焊接不仅容易因过热损坏电芯内部的安全阀与隔膜,还会造成焊点接触电阻大、机械强度差的问题。
激光微焊接技术:专业的 3.2V 14500圆柱形电池工厂 采用全自动脉冲激光焊接机,将高纯度紫铜或镀镍钢带精准熔合在电芯极帽上。
抗拉强度标准:单个焊点的抗拉脱力测试值须 大于 18N,连接点接触电阻控制在 0.5mΩ 以下,能够轻松通过 IEC 60068-2-6 工业级严苛扫频震动测试。
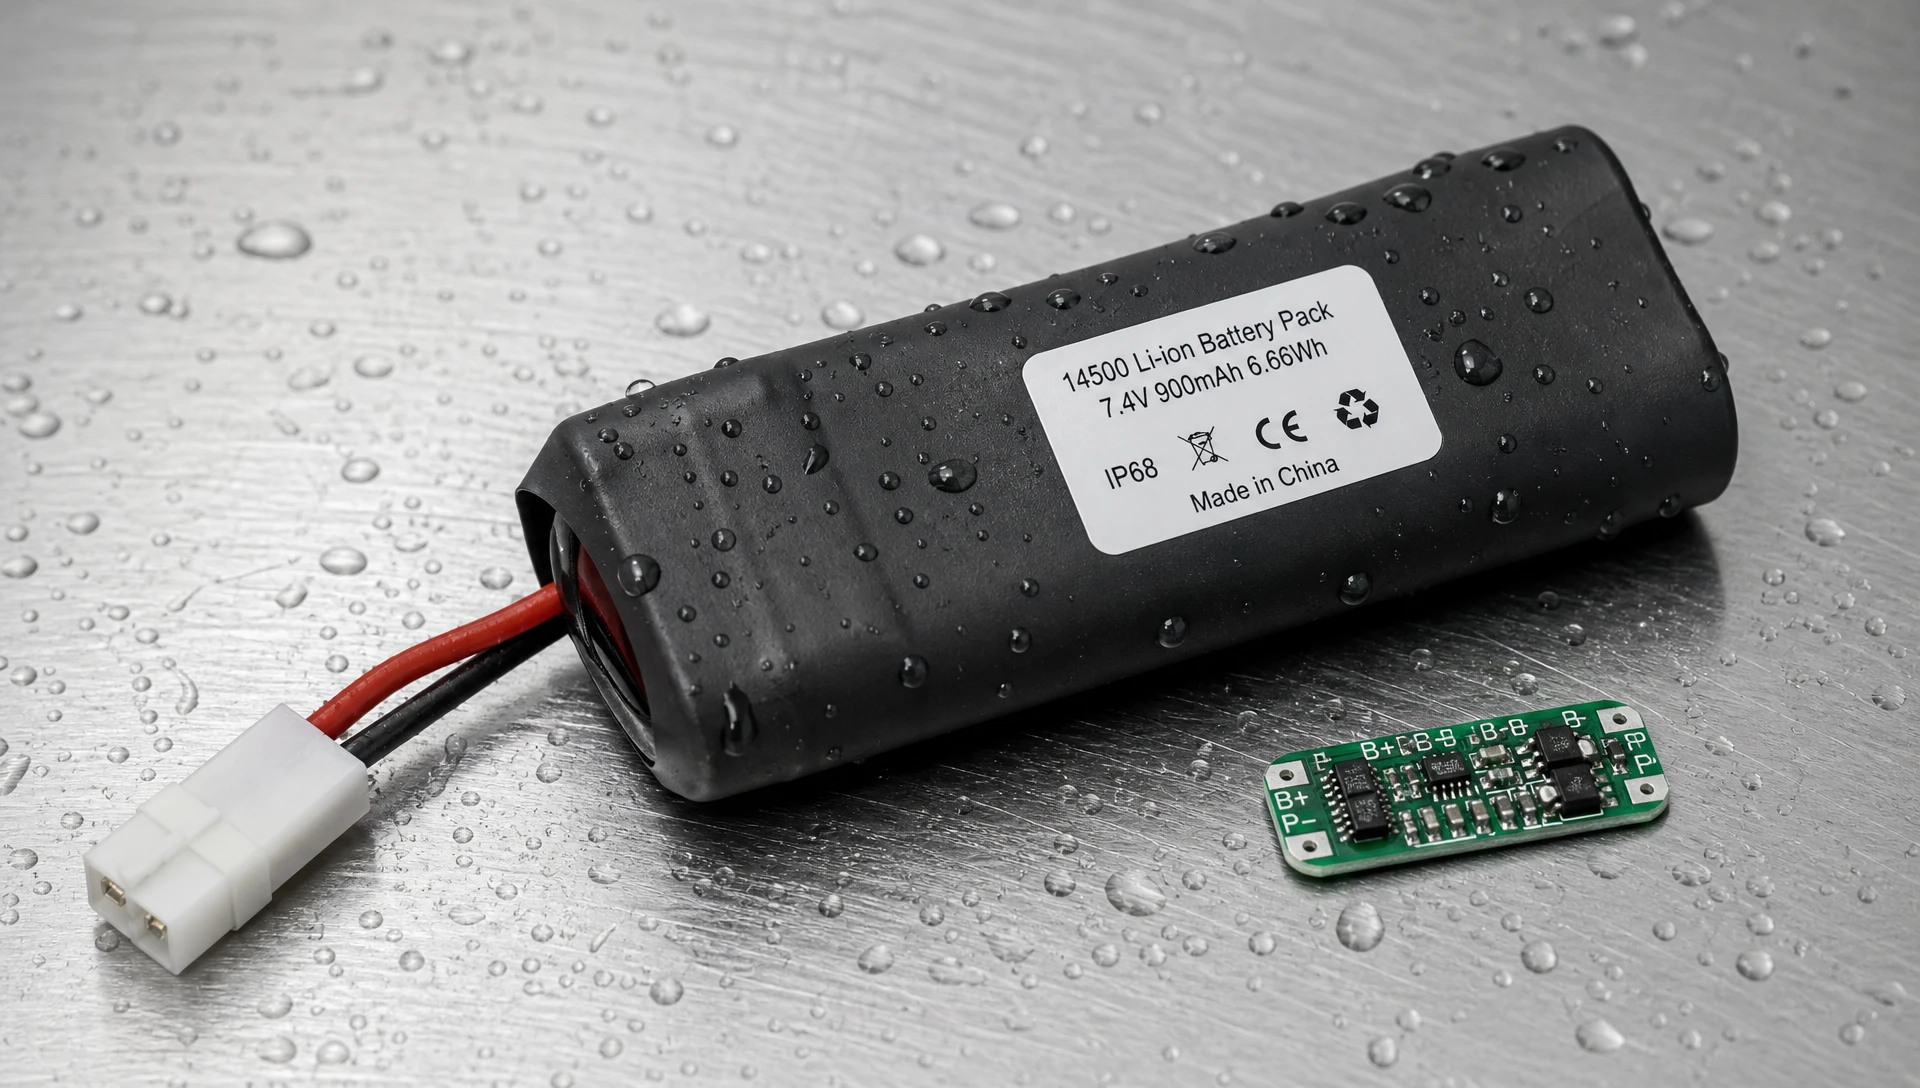
针对 14500 电芯小巧的顶部空间,集成化的微型 BMS 保护板必须在功能全面与功耗极低之间取得平衡:
静态功耗:BMS 在正常监控状态下的耗电量控制在 0.5μA - 0.8μA 之间,不会因保护电路本身的开销导致电池过早耗尽;
切断与复位:当电池电压跌至 2.0V 触发过放保护后,BMS 自动切断主回路并进入深昏迷状态;只有在接入充电器或外部电源时才重新激活,防止电芯因深度过放而失效;
防护外壳定制:模组整体可采用低压注塑工艺(Low-Pressure Molding)或环氧树脂树脂封胶,实现 IP68 级别 的防尘防水能力,可在潮湿管道或地下井室中长期稳定工作。
在进行供应商入围评估与审厂时,工厂客户的 SQE(供应商质量工程师)应当关注生产线的过程控制能力,而不仅仅是样品参数。
一家合格的 3.2V 14500圆柱形电池制造商,其生产线的关键质量控制点(CTQ)必须引入 SPC(统计过程控制)系统,且关键指标的 CPK 值(过程能力指数)须符合以下要求:
极片涂布面密度 CPK ≥ 1.33:确保每批次电芯的活性物质质量高度均匀;
化成后开路电压 CPK ≥ 1.67:保证出厂电芯的初始电压一致性;
1kHz 交流内阻公差 CPK ≥ 1.33:将电芯内阻波动严格控制在 ±1.5mΩ 范围内。
为消除隐性微短路缺陷,出厂前的老化筛选流程至关重要:
高温老化压降判定标准:所有成型电芯须进入 45℃ 恒温烘房静置老化 14 天。通过高精度数字万用表测量老化前后的开路电压差值,压降变化率(ΔV/Δt)必须小于等于 0.35 mV/天,超过该门槛的电芯将被自动分拣系统直接淘汰。
此外,每颗电芯外壳上均喷印有独一无二的二维码,可追溯其原材料批次、电解液注液量及分容曲线,确保质量问题可精准追溯至具体生产班次。
工业终端设备常被部署于石油化工、矿山井下、户外高湿管道以及高速铁路沿线等极端恶劣环境中。电源系统不仅要在电化学层面保持稳定,还必须通过严苛的环境可靠性测试与工业防爆认证,确保在遭遇物理冲击、剧烈温变或电磁干扰时不会发生失效或安全隐患。
为了验证 14500圆柱形电池 在复杂工况下的物理结构强度,优质的 14500圆柱形电池制造商 须在研发与质检阶段执行严格的环境模拟测试:
扫频震动测试(IEC 60068-2-6):电芯或 Pack 模组固定于三轴震动台,在 10Hz 至 500Hz 的频率范围内进行振幅 0.75mm、加速度 10g 的扫频测试,持续时间各轴向 2 小时。测试后电池开路电压变化率必须小于 0.05%,且内部结构及点焊部位无松动裂纹;
高重力加速度冲击测试(150g Peak):模拟设备遭受意外坠落或重物撞击时的工况,对电池实施峰值加速度 150g、持续 6 毫秒的半正弦波冲击,确保内部卷芯不发生位移短路;
冷热剧变冲击测试(-40℃ 至 +85℃):在冷热冲击试验箱内进行 -40℃ 与 +85℃ 的快速高低温切换(转换时间小于 10 秒),循环 30 次。测试后电芯外壳密封性须完好,无电解液微渗漏或气胀现象。
对于应用于化工厂区、燃气监测等易燃易爆场景的终端设备,电池单元必须满足工业本质安全(Intrinsic Safety)防爆标准:
表面最高温升限制:在模拟主板短路等极端故障下,通过内置 PTC 热敏电阻与熔断器将电池表面最高温度严格控制在 135℃(T4 防爆等级门槛)以下,防止引燃外部爆破性气体环境;
UN38.3 危险品运输合规:所有出厂大货须全面通过高空低压模拟(11.6 kPa)、55℃ 高温过充、1.2 米六面跌落以及机械挤压测试,具备完整的 UN38.3 鉴定报告、MSDS 及海运/空运条件鉴别书,保障工厂客户大货出口与跨国物流合规。
答:山木新能源专为工业终端研发的 3.2V 14500圆柱形电池 采用了耐高低温功能性电解液。在 -20℃ 严寒环境下以 0.2C 放电时,仍能释放出 70% 以上 的标称容量;在 60℃ 高温环境中长期存储 30 天后,容量恢复率依然保持在 90% 以上,可轻松胜任北方严寒与户外金属配电箱高温暴晒等恶劣工况。
答:山木新能源拥有经验丰富的工程技术团队,可为工厂客户提供“电芯选型 + 微型 BMS 方案设计 + 结构拉力测试 + IP68 封胶打样”的一站式服务。工厂客户只需提供设备的峰值工作电流、截止电压及电池仓尺寸,我们的技术团队即可在 24 小时内 完成方案拟合,并在 3-5 个工作日 内寄出定制测试样品。
答:作为源头 3.2V 14500圆柱形电池工厂,山木新能源具备自动化的规模化生产能力。针对工厂客户的工程打样小批量需求,我们提供灵活的 MOQ 支持;标准品大货订单的交货周期通常控制在 15 - 20 个工作日 内,并随货提供第三方认证的《出厂电性能全检报告》与 UN38.3 运输安全证书,全力保障客户的供应链稳定。
工业硬件的稳定运行离不开高质量电源系统的底层支撑。3.2V 14500圆柱形电池 凭其出色的电化学安全特性、平稳的放电平台、长达数千次的循环寿命以及严苛的防错适应能力,已成为 B2B 工业终端设备升级换代的可靠方案。
山木新能源(Mottcell)作为深耕锂电池制造领域多年的源头 14500圆柱形电池工厂 与 3.2V 14500圆柱形电池供应商,始终坚持以严苛的工业级 SPC 品控标准服务全球客户。无论您需要索取最新电芯规格书、申请测试样品,还是需要技术团队协助攻克复杂的模组封装难题:
👉 欢迎随时点击访问官方
成立于2005年
2009年,山木被授予“国家高新技术企业”称号




 VR看厂

 EN
 Home >


