
 2026年11月16日
在工业非道路车辆、大型自动化搬运平台以及直流母线储能项目的研发迭代中,整机功率跃升往往伴随着供电架构的重新洗牌。当驱动电机与液压执行机构的峰值功率突破 20kW 门槛时,沿用传统的 48V 供电平台不仅会导致直流主回路电流飙升至数百安培,还会引发线束压降过大、接插件过热老化以及控制器低电压保护误触发等连锁反应。
采用 24 颗 3.2V 方形铝壳电芯串联而成的 72V 300Ah 磷酸铁锂电池(标称直流电压 76.8V,额定储能量 23.04kWh),正是在这种高压化趋势下诞生的主流动力与储能模组。对于正在规划新平台的主机厂研发工程师与供应链采购负责人而言,看清 24 串高压系统的底层电气逻辑、复杂电磁与震动环境下的结构冗余,以及源头代工厂的批量品控边界,是决定项目能否顺利量产交付的关键。
山木新能源(Mottcell)作为长期服务全球设备制造商的源头 72V 300Ah 磷酸铁锂电池制造商 与 72V 300Ah 磷酸铁锂电池工厂,下面结合高压 Pack 研发与批量交付经验,剖析这一规格在整机集成中的核心技术要点。
在工业设备动力选型中,电压等级的提升并非简单的电芯数量叠加,而是对整机线束成本、电机控制器效率以及热损耗的全局优化。
根据电功率公式 $P = U \times I$,在输出相同机械功率或逆变功率的前提下,将系统标称电压从 51.2V(16串)提升至 76.8V(24串),主回路工作电流可直接降低 33.3%。根据焦耳定律 $Q = I^2 R t$,电流降低三分之一意味着线缆与连接器上的发热量直接减少了超过 55%。
这一物理变化为设备制造带来了三项直接收益:
线束轻量化与降本:直流主回路铜缆截面积可从 95mm² 下调至 50mm² 或 70mm²,在紧凑的机器人底盘或车辆机舱内大幅降低了布线难度与物料成本;
宽域稳压输出特性:24 串架构的工作电压范围覆盖 60.0V(单串 2.5V 截止)至 87.6V(单串 3.65V 满充)。即便在电量消耗至 20% 的低荷电状态(SOC)区间,母线电压依然高于 70V,有效保障驱动电机在重载爬坡时输出恒定扭矩;
单包 23.04kWh 紧凑集成:单包总储能量达到 23,040Wh,按 80% 常规放电深度(DOD)测算,单次循环可稳定释放 18.432kWh 有效电能,避免了多组小电池包外部串并联带来的空间浪费与均流难题。
为了协助整机研发人员评估续航与放电倍率匹配度,下表列出该规格在不同工业负载下的实测运行参数:
| 运行工况分类 | 典型设备负载功率 | 直流母线平均电流 | 放电倍率 (C-rate) | 80% DOD 连续作业时长 | 温升与热管理建议 |
| 轻载长时巡航 | 4.5 kW | 约 58.6 A | 0.19 C | 约 4.09 小时 | 依靠箱体自然对流散热即可满足 |
| 标准重载连续作业 | 11.5 kW | 约 149.7 A | 0.50 C | 约 1.60 小时 | 建议配置内置智能温控风扇风道 |
| 高倍率瞬时爬坡/举升 | 23.0 kW (持续3分钟) | 约 299.5 A | 1.00 C | 峰值脉冲支撑 | 需配备加厚紫铜汇流排与导热硅胶垫 |
| 快速补能充电工况 | 15.0 kW 充电电机 | 约 195.0 A | 0.65 C | 约 1.2 小时充至 80% | 需开启 BMS 主动均衡与电芯温度监控 |
如果您的设备属于机房标准机柜部署,功率需求在 3kW 至 5kW 区间,可以先参考我们的
72V 300Ah 锂电池包整备质量通常在 185kg 至 198kg 之间,属于高能量密度重型模组。一旦部署在动态移动设备或户外微网中,机械结构强度与通信可靠性直接决定了设备出勤率。作为经验丰富的 72V 300Ah 磷酸铁锂电池供应商,山木新能源针对三大主力应用场景做了定向工程优化。
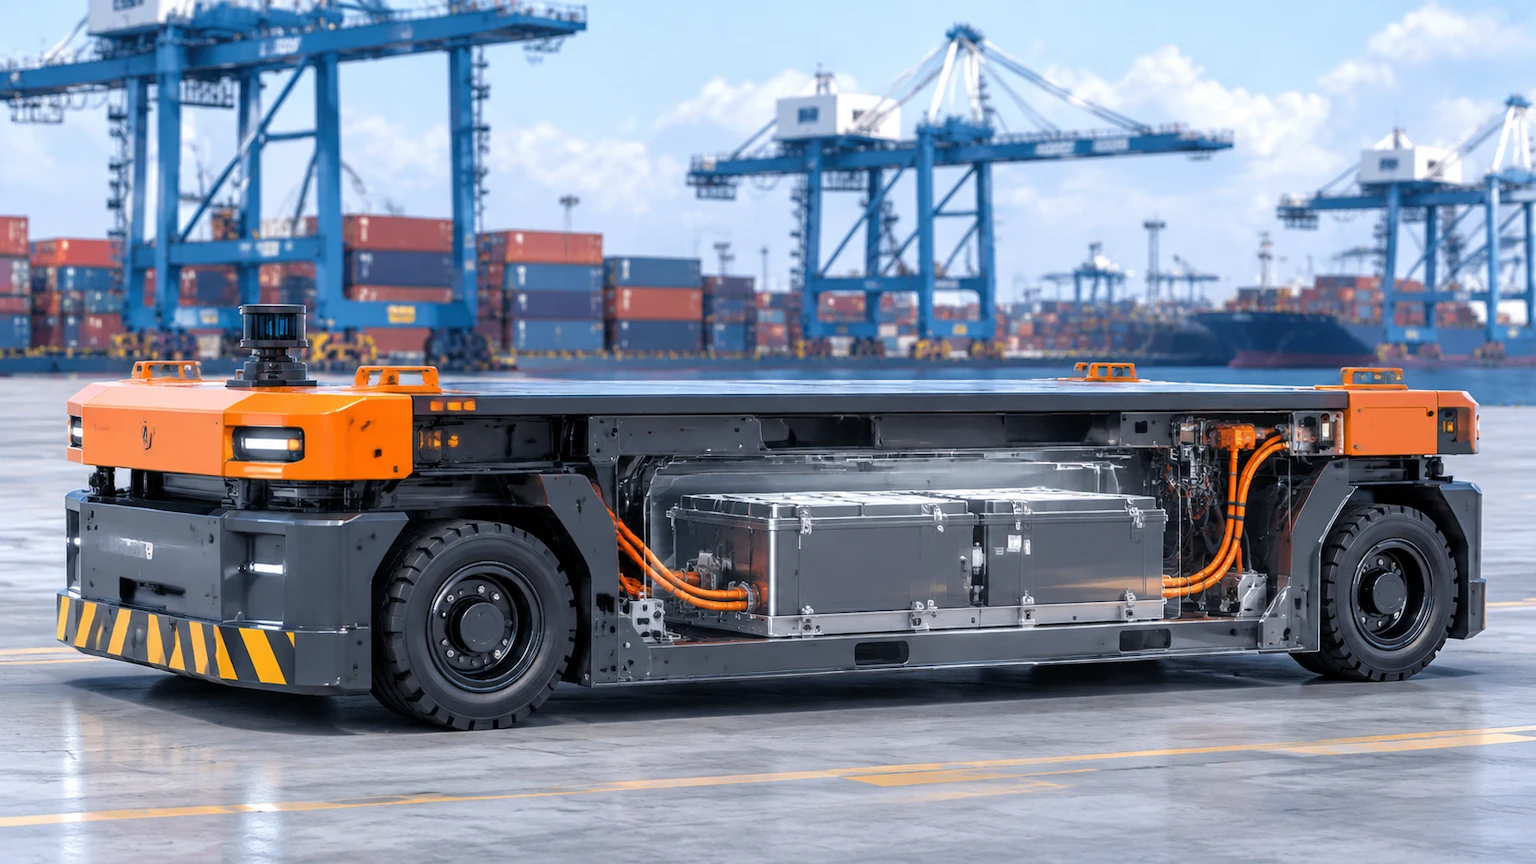
在重型港口 AGV、车间重载转运车以及户外巡检机器人中,机器人用 72V 300Ah 磷酸铁锂电池 面临的最大挑战来自高频微震动与强电磁干扰:
三轴抗震内部骨架设计:24 颗 300Ah 大单体电芯并非简单堆叠,而是通过高强度金属拉杆与防震绝缘端板施加恒定预紧力,底部与侧壁嵌装高回弹阻燃硅胶缓冲垫,有效过滤路面接缝与重载启停产生的机械冲击,防止电芯内部极耳发生金属疲劳;
双路隔离 CAN 2.0B 通信协议:大功率伺服电机在加减速时会向车体释放强烈的电磁脉冲。我们的 BMS 通信端口采用磁耦隔离芯片与屏蔽双绞线接口,确保电池组向机器人主控系统(VCU)上报的总压、电流、SOC 及故障码数据零丢包,严格兼容主流工业总线协议。
在机场行李牵引车、电动矿用运输车、大型扫地车以及景区观光巴士中,电动汽车用 72V 300Ah 磷酸铁锂电池 必须应对全天候户外涉水、泥沙侵蚀以及大电容负载冲击:
双向主动预充防打火电路:车辆主控制器内部通常并联有数千微法的滤波电解电容。电池组上电瞬间若直接闭合主接触器,高达上千安培的浪涌电流极易将接触器触点烧结粘连。我们在高压盒内集成了大功率陶瓷预充电阻与独立预充继电器,上电前先耗时 300 毫秒完成母线电容平缓充电,随后再闭合主回路,大幅延长高压电器件寿命;
全密封防尘防水箱体:箱体采用厚壁钢板机器人满焊成型,表面经过户外耐候环氧粉末喷涂,盖板结合面采用迷宫式防水槽与耐油硅胶条密封,整体防护等级达到 IP67。如需了解水上推进器及房车专用的防水动力模组,可浏览山木新能源的
在偏远通信基站、海岛微电网以及农林光伏提水项目中,太阳能用 72V 300Ah 磷酸铁锂电池 能够直接与高压 MPPT 太阳能控制器组网。相比 48V 系统,72V 直流母线在光伏阵列距离机房较远时,能够显著减少直流传输线损,且单包 23.04kWh 的大容量减少了现场多机并联的接线复杂度,提升离网电站长期无人值守的运行稳定性。
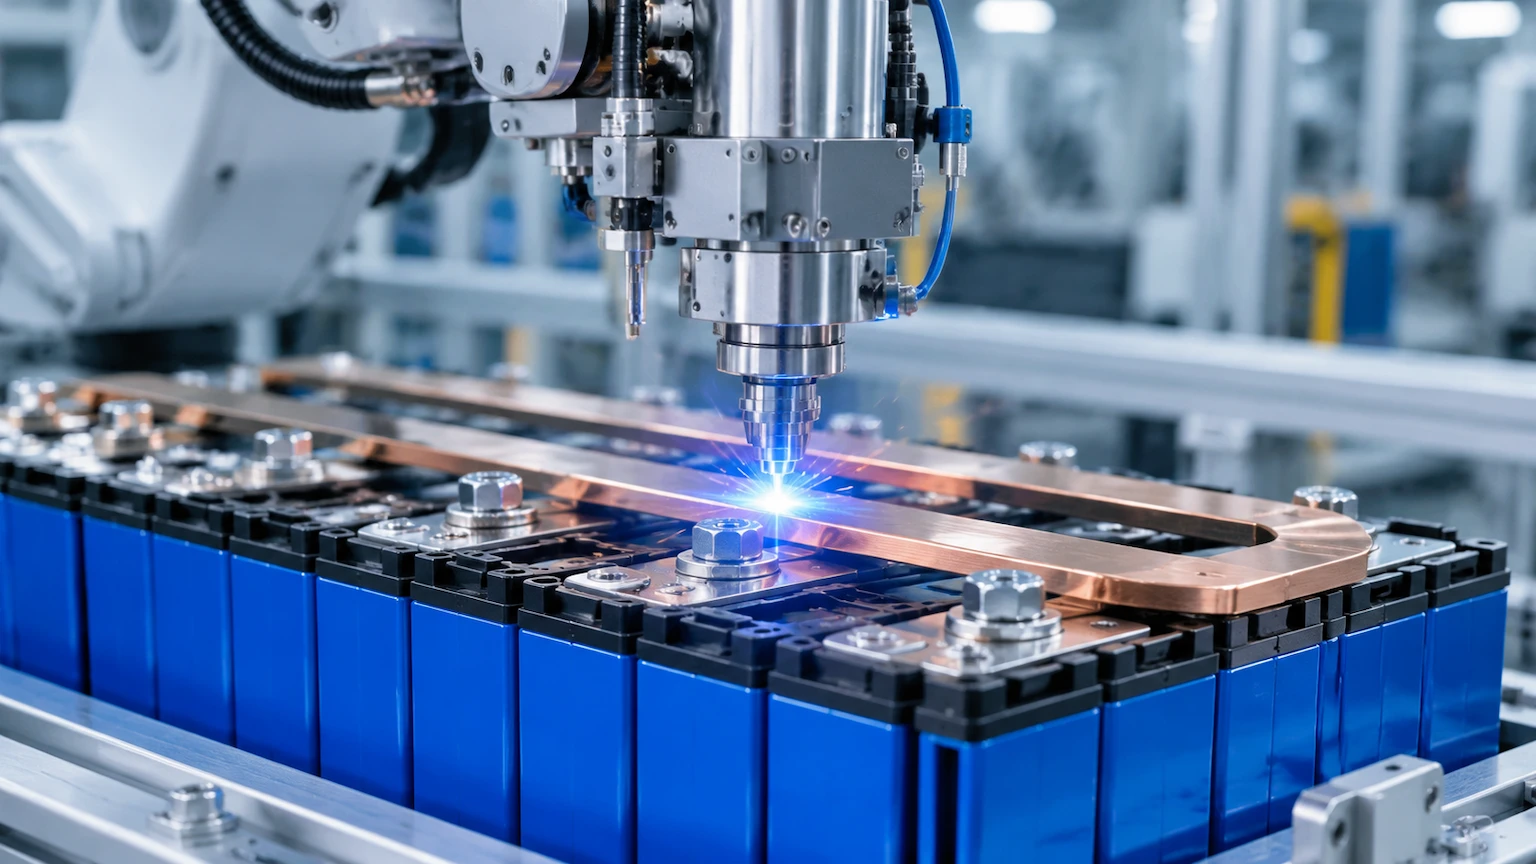
对于工厂型采购客户而言,判断一家 72V 300Ah 磷酸铁锂电池工厂 是否具备成熟的高压量产能力,不能只看产品规格书上的静态参数,更要深入审查产线上的关键控制点(KCP)。
24 串电池内部包含 48 个电芯极柱连接点。在 200A 至 300A 持续工作电流下,哪怕单个极柱存在 0.1mΩ 的额外接触电阻,也会产生近 9W 的局部热源。山木新能源在产线上全部采用闭环视觉定位光纤激光焊接机,将 2.5mm 厚的紫铜-铝复合汇流排与电芯防爆阀极柱实现深熔焊,焊缝熔深与拉拔力经过在线实时监测,将单点接触内阻压低至 12 微欧以下。
76.8V 标称电压在满电及瞬态反电动势工况下接近 90V 直流高压,一旦发生内部凝露或绝缘破损,极易引发拉弧短路。我们在制造过程中严格执行以下绝缘标准:
材料级双重隔离:电芯模组与金属外壳之间全面衬垫 1.5mm 厚高介电强度 FR4 环氧绝缘板与耐高温聚酰亚胺绝缘膜;
高压线束波纹管防护:BMS 电压采集排线与温度传感线均采用耐温 125°C 的阻燃线材,走线全部卡入独立绝缘线槽并套设阻燃波纹管,杜绝机械震动导致的线皮磨损;
1000V DC 耐压全检:每台电池组下线前均需通过 1000V DC 高压绝缘电阻测试仪检测,确保正负极对箱体绝缘阻值大于 100MΩ。
| 制造工序阶段 | 核心工艺与测试动作 | 量化判定标准 | 质量管控目标 |
| 电芯入厂分选 | 25°C 恒温静置 28 天后自动测试 | OCV 压差 <= 2mV,内阻差 <= 0.05mΩ,容量差 <= 0.3% | 从源头消除 24 串电芯的木桶效应 |
| 模组激光焊接 | 高功率光纤激光连续熔焊汇流排 | 单点接触电阻 <= 12μΩ,焊缝拉拔力 >= 1800N | 保障大倍率放电时的低热损耗 |
| BMS 功能仿真 | 模拟 24 串过压/欠压/过流/短路触发 | 保护响应时间 <= 50ms,主动均衡电流 1.5A | 验证极端异常工况下的安全切断能力 |
| 满载动态老化 | 恒温老化房执行 2 个完整充放电循环 | 满载放电电芯最大温差 <= 3°C,容量达标率 100% | 提前拦截早期微短路及焊接隐性瑕疵 |
| 出厂合规建档 | 激光雕刻 MES 溯源二维码并贴标 | 具备 UN38.3 / CE / IEC 62619 / MSDS 认证 | 保障跨国海运清关与终端合规验收 |
许多设备制造企业在将传统铅酸动力升级为锂电时,最关心整机成本的变化。以一套 76.8V 300Ah(23.04kWh)动力系统为例,按工业设备 10 年使用周期核算:
有效电能产出对比:按 80% 放电深度计算,单次满电有效释放电能 18.432kWh。高质量磷酸铁锂电芯在 80% DOD 工况下可稳定循环 5000 次以上,10 年累计有效吞吐电能高达 92,160kWh。而传统 72V 300Ah 铅酸电池组在同等放电深度下寿命仅为 400 次左右,10 年内需要整体更换 8 至 10 套新电池;
整机载重与能耗优化:传统 72V 300Ah 铅酸电池自重高达 600kg 左右,而同规格锂电池组仅重约 190kg。整车减重超过 400kg 后,移动设备在每次加速与爬坡过程中消耗的无功电能大幅减少,同等电量下实际有效作业里程提升 15% 以上;
免维护工时节省:彻底免除铅酸电池定期加注蒸馏水、清理极柱酸液结晶以及均衡充电的繁琐人工维护。综合各项支出,采用高质量 72V 300Ah 磷酸铁锂电池 通常在投入使用 16 至 18 个月即可收回初始采购溢价。
1. 如果我们的设备需要更高的电量(例如 46kWh 或 69kWh),多台 72V 300Ah 电池组可以直接并联使用吗?
可以支持多机并联扩展,但高压系统并联对均流控制要求较高。山木新能源在针对并联应用场景定制时,会在 BMS 中加入专门的并联限流与主从通信协商机制。现场安装前需确保各电池组开路电压差小于 0.5V,并通过主从 CAN 总线级联,由主控 BMS 统一协调多台电池包的充放电接触器闭合时序,防止单包过载。
2. 作为整机设备制造商,定制非标尺寸的 72V 300Ah 电池组需要提供哪些原始技术资料?
作为源头 72V 300Ah 磷酸铁锂电池制造商,我们支持根据客户的电池舱空间进行三维结构重构。在项目启动阶段,您只需提供:电池舱内部可用长宽高尺寸(需预留安装支架与走线空间)、电机或逆变器的额定功率与峰值功率、期望的快充时间、指定的外部接插件型号(如安费诺 or 瑞可达高压连接器)以及整车 CAN 通信协议矩阵。我们的结构与电气工程师将在 48 小时内提供 3D 装配图与技术规格书,标准样机交付周期为 7 至 12 个工作日。
3. 设备在北方冬季户外或冷库环境下工作,如何解决低温充电受限的问题?
磷酸铁锂电芯在 0°C 以下直接进行大电流充电容易引发负极析锂,造成容量永久衰减。针对低温工况,我们可在模组内部集成低功耗聚酰亚胺(PI)自加热膜。当电池接入充电桩且 BMS 检测到电芯温度低于 0°C 时,系统会自动切断充电主回路并优先启动加热膜,利用充电桩电源将电芯快速升温至 5°C 以上后,再自动切换回正常充电模式,确保全天候稳定运行。
在工业装备向高压化、智能化与长续航演进的趋势下,具备 23.04kWh 高能量储备、微欧级激光焊接工艺以及 1000V DC 高压绝缘防护的 72V 300Ah 磷酸铁锂电池,正在成为重型机器人、特种工程车辆与高压直流微网的可靠动力底座。
山木新能源(Mottcell)作为源头 72V 300Ah 磷酸铁锂电池制造商 与 72V 300Ah 磷酸铁锂电池供应商,始终遵循严苛的工业品控标准,为全球 B2B 客户提供从电芯配组、结构设计到批量交付的一站式支持。
如果您正在为新项目规划高压电池方案,需要获取详细的技术规格书(Datasheet)、三维 CAD 结构图纸或申请测试样机:
我们的工程技术专家团队将在 24 小时内为您提供一对一的方案评估与精准报价服务。
72V 300Ah 电池组高压动力与长续航系统:23.04kWh 架构设计、多场景匹配与工厂制造标准
72V 300Ah 磷酸铁锂电池在工业装备升级中的电气匹配、热均衡与代工制造解析
48V 50Ah 电池组机架式模块化设计:通信备电、轻型光储与工业智造解析
48V 300Ah 电池组的容量、续航及性能解析
48V 314Ah 电池组工程选型与应用解析:16.08kWh 单包能量、系统集成与智造品控
36V 280Ah 电池规格参数、大电量制造工艺与工业场景选型
36V 200Ah 电池选型指南:高功重比电化学平台与轻型储能应用解析
48V 280Ah家庭储能系统:容量、优势与太阳能应用全面解析
成立于2005年
2009年,山木被授予“国家高新技术企业”称号




 VR看厂

 EN
 Home >


